ગુજરાતી
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
સ્ટીલ સ્ટ્રક્ચર પ્રોડક્શન ટેકનોલોજીનું વિશ્લેષણ
Ⅰ વિહંગાવલોકન
સ્ટીલ સ્ટ્રક્ચર ફેબ્રિકેશનડિઝાઇન ડ્રોઇંગને ભૌતિક માળખાકીય ઘટકોમાં રૂપાંતરિત કરવાની પ્રક્રિયા છે. તેનો મુખ્ય હેતુ સ્ટીલના વિભાગીય ગુણધર્મોને મૂળભૂત રીતે યથાવત રાખીને, ફેક્ટરી ઉત્પાદન પ્રક્રિયાઓ દ્વારા ડિઝાઇન આવશ્યકતાઓનું પાલન કરીને ગુણવત્તાયુક્ત સ્ટીલ માળખાકીય સભ્યોમાં સ્ટીલ સામગ્રીની પ્રક્રિયા કરવાનો છે.
સ્ટીલ સ્ટ્રક્ચર્સની પ્રોડક્શન ટેક્નોલોજી સામાન્ય રીતે મિકેનિકલ મેન્યુફેક્ચરિંગ જેવી જ હોય છે. જો કે, સ્ટીલ સ્ટ્રક્ચર ઉત્પાદનો આખરે બાંધકામ સાઇટ્સ પર એસેમ્બલ થાય છે તે જોતાં, તેની પ્રક્રિયાઓ ચોકસાઇ નિયંત્રણ અને વિકૃતિ નિવારણ પર વધુ ભાર મૂકે છે.
Ⅱ સ્ટીલ સ્ટ્રક્ચર પ્રોડક્શનનો પ્રોસેસ ફ્લો ચાર્ટ
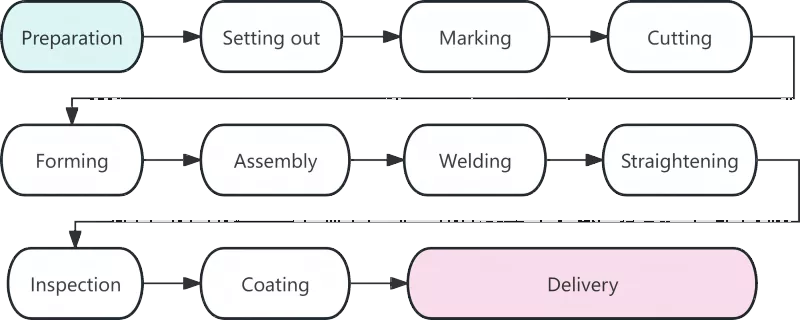
Ⅲ દરેક કાર્ય પ્રક્રિયાનું વિગતવાર વિશ્લેષણ
|
પ્રક્રિયા |
વર્ણન |
|
સામગ્રીની તૈયારી |
સામગ્રીની તૈયારી સ્ટીલ સ્ટ્રક્ચર ફેબ્રિકેશનની શરૂઆતને ચિહ્નિત કરે છે, અને તેની ગુણવત્તા પછીની તમામ કાર્ય પ્રક્રિયાઓને સીધી અસર કરે છે. આ તબક્કે મુખ્ય કાર્યોમાં સામગ્રીની સ્વીકૃતિ, સીધી અને સપાટીની સફાઈનો સમાવેશ થાય છે. સ્ટીલ મટિરિયલ્સ ફેક્ટરીમાં આવ્યા પછી, તેમના મટિરિયલ સર્ટિફિકેટ્સ વાસ્તવિક પ્રોડક્ટ્સ સામે તપાસવામાં આવશે. મુખ્ય માળખાકીય ઘટકોમાં વપરાતા સ્ટીલ્સ માટે રાસાયણિક રચના અને યાંત્રિક ગુણધર્મો પર ફરીથી તપાસ હાથ ધરવામાં આવશે. પરિવહન દરમિયાન વિકૃત સ્ટીલ્સને રોલર સ્ટ્રેટનર્સ અથવા હાઇડ્રોલિક જેકિંગ મશીનનો ઉપયોગ કરીને સીધા કરવામાં આવશે. અનુભવ બતાવે છે કે લગભગ 80% ડાયમેન્શનલ ભૂલો બ્લેન્કિંગમાં અસ્પષ્ટ કાચા માલના પરિણામે થાય છે. |
|
લોફ્ટિંગ |
સ્ટીલ સ્ટ્રક્ચર મેન્યુફેક્ચરિંગમાં ચોકસાઇ નિયંત્રણ માટે લોફ્ટિંગ એ પ્રથમ નિર્ણાયક પગલું છે. સમર્પિત પ્લેટફોર્મ અથવા લેઆઉટ કોષ્ટકો પર, ટેકનિશિયન ભાગોના આકારોને વ્યાખ્યાયિત કરવા માટે ડિઝાઇન ડ્રોઇંગ અનુસાર 1:1 ના ગુણોત્તરમાં પૂર્ણ-સ્કેલ ઘટકોના સાંધા અને રૂપરેખા દોરે છે. ડ્રોઇંગના પરિમાણોને ચકાસવા ઉપરાંત, વેલ્ડિંગ સંકોચન ભથ્થું સંબંધિત પ્રક્રિયાઓ દ્વારા આવશ્યકતા મુજબ અનામત રાખવામાં આવશે. સામાન્ય રીતે, દરેક બટ વેલ્ડ માટે 1 થી 1.5 મિલીમીટરનું ભથ્થું અલગ રાખવામાં આવે છે. |
|
માર્કિંગ |
સ્ક્રાઇબિંગ તરીકે પણ ઓળખાય છે, માર્કિંગ એ સ્ટીલ પ્લેટ્સ અને વિભાગો પરના ઘટકોની રૂપરેખા માટે છિદ્રની સ્થિતિ અને મશીનિંગ લાઇનને ચિહ્નિત કરવા માટે ટેમ્પ્લેટ્સનો ઉપયોગ કરવાની પ્રક્રિયાનો સંદર્ભ આપે છે. સામગ્રીના ઉપયોગના દરને મહત્તમ કરવા માટે "પહેલા મોટા ભાગો, પછી નાના ભાગો" ના સિદ્ધાંતને અનુસરવામાં આવે છે. ઑપ્ટિમાઇઝ લેઆઉટ દ્વારા, એકંદર સામગ્રીનો ઉપયોગ દર 85% થી વધુ સુધી પહોંચી શકે છે, અને નેસ્ટિંગ ઑપ્ટિમાઇઝેશન પછી તે 92% થી પણ વધી શકે છે. |
|
કટિંગ |
કટીંગ એ કાચા માલને ચિહ્નિત રેખાઓ સાથે વ્યક્તિગત ભાગોમાં અલગ કરવાની પ્રક્રિયા છે. મુખ્ય પ્રવાહની કટીંગ પદ્ધતિઓમાં ગેસ કટીંગ, પ્લાઝમા કટીંગ અને લેસર કટીંગનો સમાવેશ થાય છે. ન્યુમેરિકલ કંટ્રોલ કટીંગ ટેકનોલોજીના વ્યાપક ઉપયોગથી સ્ટીલ સ્ટ્રક્ચર ફેબ્રિકેશનની ચોકસાઇ અને કાર્યક્ષમતામાં સુધારો થયો છે. કેટલીક કટ સપાટીઓ ગૌણ ધારની પ્રક્રિયા વિના સીધી વેલ્ડીંગ માટે યોગ્ય છે. |
|
રચના |
બિન-રેખીય ઘટકો જેમ કે વળાંકવાળા બીમ અને બેન્ટ પાઈપોને કોલ્ડ બેન્ડિંગ અથવા હોટ બેન્ડિંગ દ્વારા આકાર આપવો જોઈએ. કોલ્ડ બેન્ડિંગ ઓરડાના તાપમાને કરવામાં આવે છે અને સામાન્ય વક્ર ઘટકોને લાગુ પડે છે. હોટ બેન્ડિંગ માટે, બેન્ડિંગ પહેલાં સ્ટીલ્સને 900-1100°C પર ગરમ કરવામાં આવે છે, જે જાડા પ્લેટો અથવા નાના બેન્ડિંગ રેડિઆવાળા ઘટકો માટે અપનાવવામાં આવે છે. |
|
એસેમ્બલી |
એસેમ્બલી એટલે ડ્રોઇંગ દ્વારા જરૂરી પ્રોસેસ કરેલા ભાગોને જોડવા અને ટેક વેલ્ડીંગ દ્વારા અસ્થાયી રૂપે તેને ઠીક કરવા. સ્ટાન્ડર્ડ એસેમ્બલી પ્રક્રિયા નીચે મુજબ છે: ફ્લેંજ પ્લેટોના સ્પ્લીસ સીમને ગ્રાઇન્ડ કરો → વેબ પ્લેટો પરના બર્સને દૂર કરો → એસેમ્બલી મશીન વડે ચોક્કસ સ્થિતિ પ્રાપ્ત કરો → સિંગલ-સાઇડેડ ટી-સેક્શન સ્ટીલની પૂર્ણ એસેમ્બલી → એસેમ્બલીને ફ્લિપ કરો અને એકંદર રચના પૂર્ણ કરો. |
|
વેલ્ડીંગ |
ઉચ્ચ તકનીકી આવશ્યકતાઓ અને કડક ગુણવત્તા નિયંત્રણ સાથે સ્ટીલ સ્ટ્રક્ચર ઉત્પાદનમાં વેલ્ડીંગ એ મુખ્ય પ્રક્રિયા છે. સામાન્ય રીતે વપરાતી વેલ્ડીંગ પદ્ધતિઓમાં ઓટોમેટિક ડૂબેલું આર્ક વેલ્ડીંગ, CO₂ ગેસ શિલ્ડ વેલ્ડીંગ અને શિલ્ડેડ મેટલ આર્ક વેલ્ડીંગનો સમાવેશ થાય છે. |
|
સીધું |
વેલ્ડીંગ દરમિયાન ઉત્પન્ન થર્મલ તણાવ ઘટક વિકૃતિનું કારણ બનશે, જે મૂળ ભૌમિતિક આકારને પુનઃસ્થાપિત કરવા માટે સીધા કરીને દૂર કરવામાં આવશે. સામાન્ય સીધી કરવાની પદ્ધતિઓમાં મિકેનિકલ સ્ટ્રેટનિંગ, ફ્લેમ સ્ટ્રેટનિંગ અને સંયુક્ત સ્ટ્રેટનિંગનો સમાવેશ થાય છે. સમાન સ્થિતિ પર ગરમી ત્રણ વખતથી વધુ હાથ ધરવામાં આવવી જોઈએ નહીં, અને ઓવરહિટીંગ સખત પ્રતિબંધિત છે. |
|
નિરીક્ષણ |
સમગ્ર ઉત્પાદન પ્રક્રિયામાંથી પસાર થતાં, નિરીક્ષણ ઉત્પાદનની ગુણવત્તા માટે મુખ્ય ગેરંટી તરીકે કામ કરે છે. તબક્કાવાર નિરીક્ષણમાં મુખ્યત્વે કાચા માલની તપાસ, પ્રક્રિયામાં તપાસ અને વેલ્ડીંગ પછીની તપાસ આવરી લેવામાં આવે છે. વેલ્ડની અંદર તિરાડો અને અપૂર્ણ ફ્યુઝન જેવી જીવલેણ ખામીઓને મંજૂરી નથી. |
|
કોટિંગ |
કોટિંગ સ્ટીલ સ્ટ્રક્ચર્સ માટે વિરોધી કાટ અને અગ્નિ સુરક્ષા પ્રદાન કરે છે. સ્ટાન્ડર્ડ કોટિંગ સિસ્ટમમાં ત્રણ સ્તરો હોય છે: ઝીંક-સમૃદ્ધ ઇપોક્સી પ્રાઇમર, ઇપોક્સી માઇકેસિયસ આયર્ન ઇન્ટરમીડિયેટ કોટ અને પોલીયુરેથીન અથવા ફ્લોરોકાર્બન ટોપકોટ. અગ્નિ-પ્રતિરોધક કોટિંગ બહુવિધ પાતળા કોટ્સમાં લાગુ કરવું જોઈએ. કોટિંગ ઓપરેશન માટે આજુબાજુનું તાપમાન 5 ° સે કરતા ઓછું હોવું જોઈએ નહીં, સંબંધિત ભેજ 85% કરતા વધુ ન હોવો જોઈએ, અને સ્ટીલની સપાટીનું તાપમાન ઝાકળ બિંદુ કરતા ઓછામાં ઓછું 3 ° સે વધારે હોવું જોઈએ. |
|
ફેક્ટરીમાંથી ડિલિવરી |
ડિલિવરી એ સ્ટીલ સ્ટ્રક્ચર મેન્યુફેક્ચરિંગનું અંતિમ પગલું છે. અંતિમ નિરીક્ષણમાં પાસ થનારા ઘટકોને અનન્ય સીરીયલ નંબર્સ અને માર્ક્સ સોંપવામાં આવશે. ઘટકોને ઇન્સ્ટોલેશન ક્રમ અનુસાર જૂથોમાં બંડલ કરવામાં આવશે. કોટિંગના ખંજવાળને રોકવા માટે ઘટકોની વચ્ચે લાકડાના બ્લોક્સ અથવા રબર ગાસ્કેટ મૂકવામાં આવશે. |
IV. આધુનિક સ્ટીલ સ્ટ્રક્ચર મેન્યુફેક્ચરિંગ ટેક્નોલોજીના વિકાસના વલણો
આધુનિક સ્ટીલ માળખુંઉત્પાદન ચોકસાઇ અને કાર્યક્ષમતામાં સુધારો કરવા માટે ઉત્પાદન વધુને વધુ બુદ્ધિશાળી અને મિકેનાઇઝ્ડ છે. ન્યુમેરિકલ કંટ્રોલ ટેક્નોલોજી, ઓટોમેટિક વેલ્ડીંગ, BIM એપ્લીકેશન અને વર્ચ્યુઅલ સિમ્યુલેશન પ્રી-એસેમ્બલી માટે ઉદ્યોગના ભાવિ વિકાસ વલણોનું પ્રતિનિધિત્વ કરે છે.
સ્ટીલ સ્ટ્રક્ચર પ્રોડક્શન એ એક સંપૂર્ણ સિસ્ટમ છે જેમાં નજીકથી જોડાયેલ પ્રક્રિયાઓ, ઉચ્ચ ચોકસાઇની જરૂરિયાતો અને કડક ગુણવત્તા નિયંત્રણ છે. લેઆઉટથી લઈને કોટિંગ સુધીની દરેક પ્રક્રિયા તૈયાર ઉત્પાદનોની ગુણવત્તાને સીધી અસર કરે છે. ઇન્ટેલિજન્ટ ટેક્નોલોજીના વ્યાપક ઉપયોગ સાથે, સ્ટીલ સ્ટ્રક્ચર્સ માટે કડક ધોરણો અપનાવવામાં આવશે, જે ઉત્પાદનની ગુણવત્તામાં વધુ સુધારો તરફ દોરી જશે.
સંબંધિત સમાચાર
- સ્ટીલ ફ્રેમ ઘોડાના સ્થિર બાંધકામ માટે યોગ્ય કદ કેવી રીતે પસંદ કરવું?
- ઓન-સાઇટ સ્ટીલ સ્ટ્રક્ચર એસેમ્બલી + ઇન્ટિગ્રલ હોસ્ટિંગ કન્સ્ટ્રક્શન વર્કફ્લો + મુખ્ય વિચારણાઓ
- શા માટે આધુનિક જીવન માટે ડબલ લેયર પ્રીફેબ સ્ટીલ ફ્રેમ હાઉસ બાંધકામ પસંદ કરો?
- સ્ટીલ સ્ટ્રક્ચર ફેક્ટરી ઇમારતોની ડિઝાઇન અને બાંધકામ માટેના નવ મુખ્ય મુદ્દાઓ
- સ્ટીલનું માળખું ચિકન શેડનું બાંધકામ કેવી રીતે પોલ્ટ્રી ફાર્મનું સંચાલન સુધારી શકે છે?
- "લોકોમોટિવ-સ્ટાઇલ" ઔદ્યોગિક ઇમારતો: શું 3-માળની ઓફિસ સ્ટીલની હોવી જોઈએ કે કોંક્રિટની?
મને એક સંદેશ આપો