ગુજરાતી
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
સ્ટીલ સ્ટ્રક્ચર વિરોધી કાટ વિશે મૂંઝવણમાં છો? માનક વિકલ્પો અને પસંદગી માર્ગદર્શિકા
સ્ટીલ માળખુંઇમારતોના સર્વિસ લાઇફને વધારવા માટે એન્ટી-કાટ મહત્વપૂર્ણ છે. કાટ સંરક્ષણ યોજનાઓ વિવિધ કુદરતી અને સેવા વાતાવરણ અનુસાર બદલાય છે. પ્રારંભિક બાંધકામ ખર્ચમાં ઘટાડો કરવા અને બિલ્ડિંગના આયુષ્યને લંબાવવા માટે સપાટીની તૈયારી અને કાટ વિરોધી પગલાં બંને માટે વ્યાપક મૂલ્યાંકન હાથ ધરવામાં આવશે.
તમામ પ્રકારની ઇમારતો કાટ લાગતા વાતાવરણની અસરને આધીન છે, જે સેવાની શરતોના આધારે વિવિધ કાટ કેટેગરીમાં વર્ગીકૃત કરવામાં આવી છે.
|
કાટ શ્રેણી |
લાક્ષણિક પર્યાવરણ |
|
C2 (નીચી) |
સુકા અંતર્દેશીય વિસ્તારો, ગરમ ન થયેલા વેરહાઉસ |
|
C3 (મધ્યમ) |
શહેરી ઔદ્યોગિક ક્ષેત્રો, સામાન્ય કારખાનાઓ |
|
C4 (ઉચ્ચ) |
રાસાયણિક છોડ, દરિયાકાંઠાના ઔદ્યોગિક વિસ્તારો |
|
C5 (ખૂબ ઉચ્ચ) |
ઉચ્ચ ભેજવાળા ઔદ્યોગિક ક્ષેત્રો, દરિયાકાંઠાના દરિયાકાંઠાના વિસ્તારો |
વિવિધ કાટરોધક વાતાવરણનો સામનો કરવા માટે વિવિધ વિરોધી કાટ યોજનાઓ પસંદ કરવામાં આવશે. ભલે ગમે તે ઉકેલ અપનાવવામાં આવે, સપાટીની તૈયારી કાટ સંરક્ષણનો પાયો નાખે છે અને નિર્ધારિત કરે છે કે રક્ષણાત્મક કોટિંગ ડિઝાઇન મુજબ કાર્ય કરી શકે છે કે કેમ. સામાન્ય રીતે, સેન્ડબ્લાસ્ટિંગ અથવા શોટ બ્લાસ્ટિંગનો ઉપયોગ સ્ટીલ સ્ટ્રક્ચર વર્કશોપના કાટને દૂર કરવા માટે કરવામાં આવે છે, જેમાં ન્યૂનતમ સ્વચ્છતા ગ્રેડ Sa2.5 હોય છે, જેને ખૂબ જ સંપૂર્ણ બ્લાસ્ટ સફાઈ તરીકે વ્યાખ્યાયિત કરવામાં આવે છે. વધુમાં, સ્ટીલ સબસ્ટ્રેટના મૂળ રસ્ટ ગ્રેડને ધ્યાનમાં લેવામાં આવશે. કાચો માલ જે સપાટીની સારવાર પછી પણ જરૂરી ધોરણોને પૂર્ણ કરી શકતો નથી તે બદલાશે અથવા કાઢી નાખવામાં આવશે.
|
પરિમાણ |
શોટ બ્લાસ્ટિંગ |
સેન્ડબ્લાસ્ટિંગ |
પીનિંગ બ્લાસ્ટિંગ |
|
કાર્યકારી સિદ્ધાંત |
યાંત્રિક શક્તિ પદ્ધતિ |
ન્યુમેટિક પાવર પદ્ધતિ |
ન્યુમેટિક પાવર પદ્ધતિ |
|
કાર્યક્ષમતા |
ઉચ્ચ |
પ્રમાણમાં ઓછું |
શોટ બ્લાસ્ટિંગ કરતાં નીચું |
|
ખર્ચ |
ઉચ્ચ પ્રારંભિક રોકાણ, ઓછા લાંબા ગાળાની કિંમત |
ઓછી પ્રારંભિક કિંમત, ઉચ્ચ મજૂર ખર્ચ |
શોટ બ્લાસ્ટિંગ અને સેન્ડબ્લાસ્ટિંગ વચ્ચે |
|
પર્યાવરણીય કામગીરી |
બંધ જગ્યામાં સંચાલિત |
મોટા પ્રમાણમાં ધૂળ પેદા થવાની સંભાવના છે |
સેન્ડબ્લાસ્ટિંગ કરતાં વધુ સારું |
|
સુગમતા |
અંધ ફોલ્લીઓ અસ્તિત્વમાં છે |
જટિલ ઘટકો માટે યોગ્ય |
નાના જટિલ ઘટકો માટે યોગ્ય |
|
એપ્લિકેશન દૃશ્યો |
વર્કપીસ પ્રીટ્રીટમેન્ટ |
સમાપ્ત ઘટકો |
સપાટીને મજબૂત બનાવવી, નાના જટિલ ઘટકો |
સપાટીની તૈયારી પૂર્ણ કર્યા પછી, આગળનું પગલું એન્ટી-કાટ સિસ્ટમ પસંદ કરવાનું છે. સ્પ્રેઇંગ પેઇન્ટિંગ અને હોટ-ડીપ ગેલ્વેનાઇઝિંગ એ બે મુખ્ય પ્રવાહના ઉકેલો છે. આ ઉપરાંત, પ્રેક્ટિકલ પ્રોજેક્ટ્સમાં ઘણી સાબિત પરિપક્વ એન્ટિ-કારોશન પદ્ધતિઓ વ્યાપકપણે અપનાવવામાં આવે છે:
(1) વેધરિંગ સ્ટીલ મૂળભૂત રીતે કાટના મુદ્દાઓને સંબોધિત કરે છે, જે આંશિક આઉટડોરને લાગુ પડે છેસ્ટીલ માળખાં, છતાં ઊંચી કિંમત અને નબળા દેખાવની ખામીઓ સાથે.
(2) થર્મલ સ્પ્રેઇંગ (એલ્યુમિનિયમ સ્પ્રેઇંગ / ઝિંક સ્પ્રેઇંગ) હોટ-ડીપ ગેલ્વેનાઇઝિંગની સમકક્ષ કામગીરી પ્રદાન કરે છે અને ઘટકોના પરિમાણોમાં વધુ સારી અનુકૂલનક્ષમતા દર્શાવે છે, ખાસ સ્ટીલ સભ્યો અને ગંભીર રીતે કાટ લાગતા વાતાવરણ માટે આદર્શ છે.
(3) કેથોડિક સંરક્ષણ ઇલેક્ટ્રોકેમિકલ વિરોધી કાટ સિદ્ધાંતો પર આધાર રાખે છે, જે મુખ્યત્વે પાણીની અંદર ડૂબી ગયેલા અથવા ભૂગર્ભમાં દફનાવવામાં આવેલા સ્ટીલ માળખા પર લાગુ થાય છે. નવીન સંયુક્ત સુરક્ષા પ્રણાલીઓ પરંપરાગત ઉકેલોની બહાર વૈકલ્પિક વિકલ્પો તરીકે સેવા આપે છે, જેમ કે સંકલિત કાટ-રોધી અને અગ્નિ-પ્રતિરોધક કોટિંગ્સ અને ગ્રેફિન હેવી-ડ્યુટી એન્ટી-કાટ કોટિંગ્સ.

મલ્ટિ-લેયર સ્પ્રે કોટિંગ સિસ્ટમ
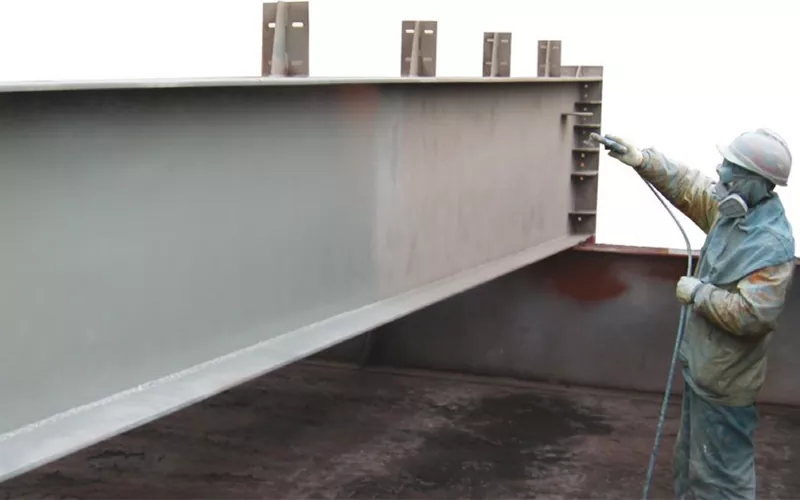
સ્ટીલ સ્ટ્રક્ચર્સ માટે સ્પ્રે કોટિંગ વિરોધી કાટ પ્રણાલી વિવિધ કાર્યો સાથે ઘટકોની સપાટી પર મલ્ટિ-લેયર રક્ષણાત્મક કોટિંગ્સ બનાવે છે, જે મુખ્યત્વે ત્રણ સ્તરોમાં વિભાજિત થાય છે: પ્રાઈમર, મધ્યવર્તી કોટ અને ટોપકોટ. બાળપોથી સંલગ્નતા અને રસ્ટ સંરક્ષણ માટે સેવા આપે છે. સામાન્ય રીતે 70% કરતા ઓછી ઝીંક સામગ્રી સાથે ઇપોક્સી ઝીંક-સમૃદ્ધ પ્રાઈમરનો ઉપયોગ થાય છે. અકાર્બનિક ઝીંક-સમૃદ્ધ પ્રાઈમર એ એક વિકલ્પ છે, છતાં તેની શુષ્ક ફિલ્મની જાડાઈને કડક નિયંત્રણની જરૂર છે. મધ્યવર્તી સ્તર માટે ઇપોક્સી માઇકેસિયસ આયર્ન ઓક્સાઇડ મધ્યવર્તી કોટ લાગુ કરવામાં આવે છે, અને એલિફેટિક પોલીયુરેથીન ટોપકોટ અથવા ફ્લોરોકાર્બન ટોપકોટને ફિનિશ કોટ તરીકે અપનાવવામાં આવે છે. સ્થિર કારીગરી અને વિશ્વસનીય એન્ટી-કાટ કામગીરી સુનિશ્ચિત કરવા માટે છંટકાવ પ્રણાલીની તમામ પ્રક્રિયાઓ સમાન ફેક્ટરીમાં સમાપ્ત થવી જોઈએ.
ગેલ્વેનાઇઝિંગ
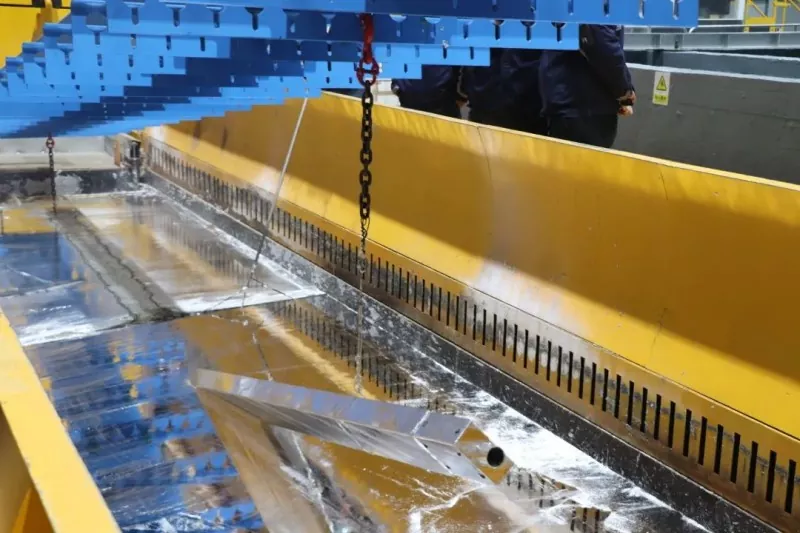
ગેલ્વેનાઇઝિંગને હોટ-ડીપ ગેલ્વેનાઇઝિંગ અને ઇલેક્ટ્રો-ગેલ્વેનાઇઝિંગ (સામાન્ય ગેલ્વેનાઇઝિંગ)માં વિભાજિત કરવામાં આવે છે. હોટ-ડીપ ગેલ્વેનાઇઝેશન (પૂરું નામ: હોટ-ડીપ ગેલ્વેનાઇઝેશન) સ્ટીલને પીગળેલા ઝિંક બાથમાં ડૂબાડીને રક્ષણાત્મક ઝિંક કોટિંગ બનાવે છે. તે 65μm થી 200μm સુધીના જાડા ઝીંક સ્તરને દર્શાવે છે. ઉત્કૃષ્ટ કાટ પ્રતિકાર, લાંબી સેવા જીવન, મક્કમ સંલગ્નતા અને સરળ પ્રક્રિયા સાથે, તેમાં સામાન્ય દેખાવનો ગેરલાભ છે અને તે મોટા પાયે માળખાકીય ઘટકો માટે યોગ્ય છે. વિદ્યુત વિચ્છેદન-વિશ્લેષણ સિદ્ધાંત પર આધારિત ઇલેક્ટ્રો-ગેલ્વેનાઇઝિંગ ઝીંક કોટિંગ જમા કરે છે. તેનું ઝીંક સ્તર પ્રમાણમાં પાતળું છે, સામાન્ય રીતે 20μm થી 30μm. તે સારી સુશોભન અસર ધરાવે છે છતાં જટિલ ઉત્પાદન પ્રક્રિયા છે, જે નાના ચોકસાઇવાળા ભાગો અથવા માળખાને લાગુ પડે છે જેમાં પ્રકાશ વિરોધી કાટ સુરક્ષા જરૂરી છે.
માટે કાટ રક્ષણસ્ટીલ માળખું વર્કશોપઓપરેટિંગ પર્યાવરણની કાટ શ્રેણીની પુષ્ટિ કરીને, સપાટીની યોગ્ય તૈયારી પૂર્ણ કરીને અને યોગ્ય એન્ટી-કારોશન સોલ્યુશન પસંદ કરીને શરૂ થાય છે. પ્રોફેશનલ સ્ટીલ સ્ટ્રક્ચર ઉત્પાદક તરીકે, EHSS પાસે તમામ એન્ટી-કારોશન પ્રક્રિયાઓમાં ગહન નિપુણતા છે અને તે તમને ખર્ચ-બચત અને ઉચ્ચ-કાર્યક્ષમતા કાટ સંરક્ષણ પ્રણાલી પસંદ કરવામાં મદદ કરી શકે છે.
સંબંધિત સમાચાર
- સ્ટીલ ફ્રેમ ઘોડાના સ્થિર બાંધકામ માટે યોગ્ય કદ કેવી રીતે પસંદ કરવું?
- ઓન-સાઇટ સ્ટીલ સ્ટ્રક્ચર એસેમ્બલી + ઇન્ટિગ્રલ હોસ્ટિંગ કન્સ્ટ્રક્શન વર્કફ્લો + મુખ્ય વિચારણાઓ
- શા માટે આધુનિક જીવન માટે ડબલ લેયર પ્રીફેબ સ્ટીલ ફ્રેમ હાઉસ બાંધકામ પસંદ કરો?
- સ્ટીલ સ્ટ્રક્ચર ફેક્ટરી ઇમારતોની ડિઝાઇન અને બાંધકામ માટેના નવ મુખ્ય મુદ્દાઓ
- સ્ટીલનું માળખું ચિકન શેડનું બાંધકામ કેવી રીતે પોલ્ટ્રી ફાર્મનું સંચાલન સુધારી શકે છે?
- "લોકોમોટિવ-સ્ટાઇલ" ઔદ્યોગિક ઇમારતો: શું 3-માળની ઓફિસ સ્ટીલની હોવી જોઈએ કે કોંક્રિટની?
મને એક સંદેશ આપો