ગુજરાતી
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE સ્ટીલ સ્ટ્રક્ચરના બોક્સ કોલમ પ્રોસેસિંગ ફ્લો અને એન્જિનિયરિંગ એપ્લિકેશન સિદ્ધિઓ
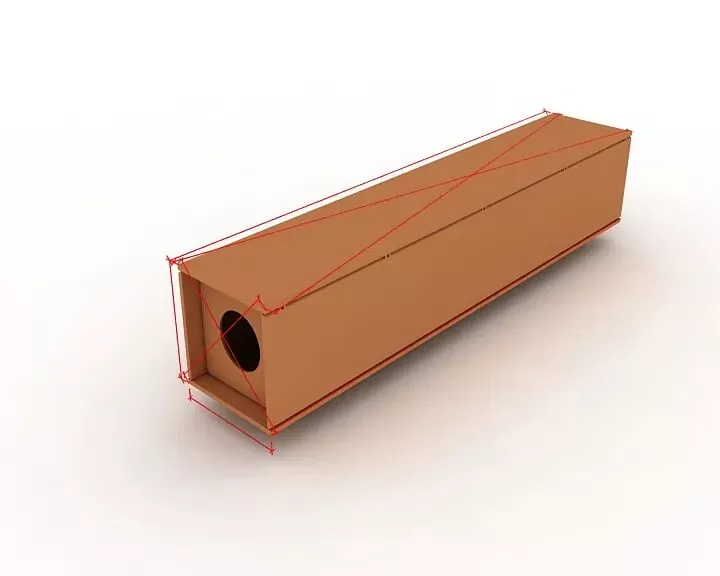
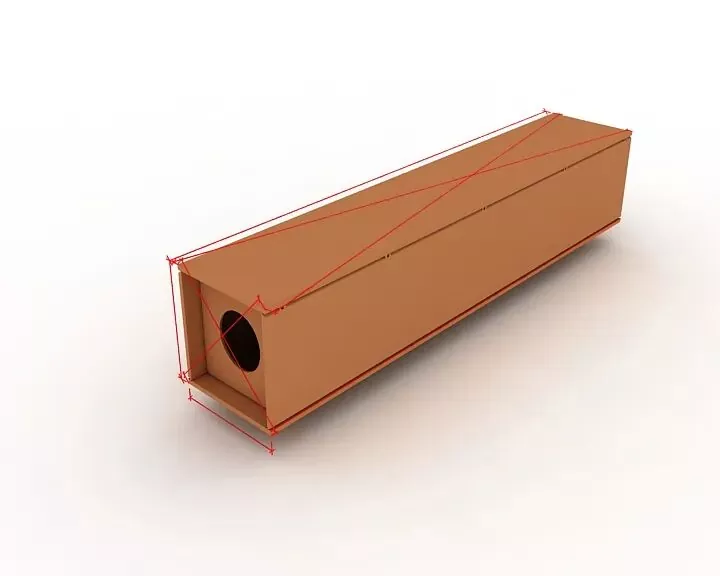
I. સામાન્ય લેઆઉટ ડ્રોઇંગ
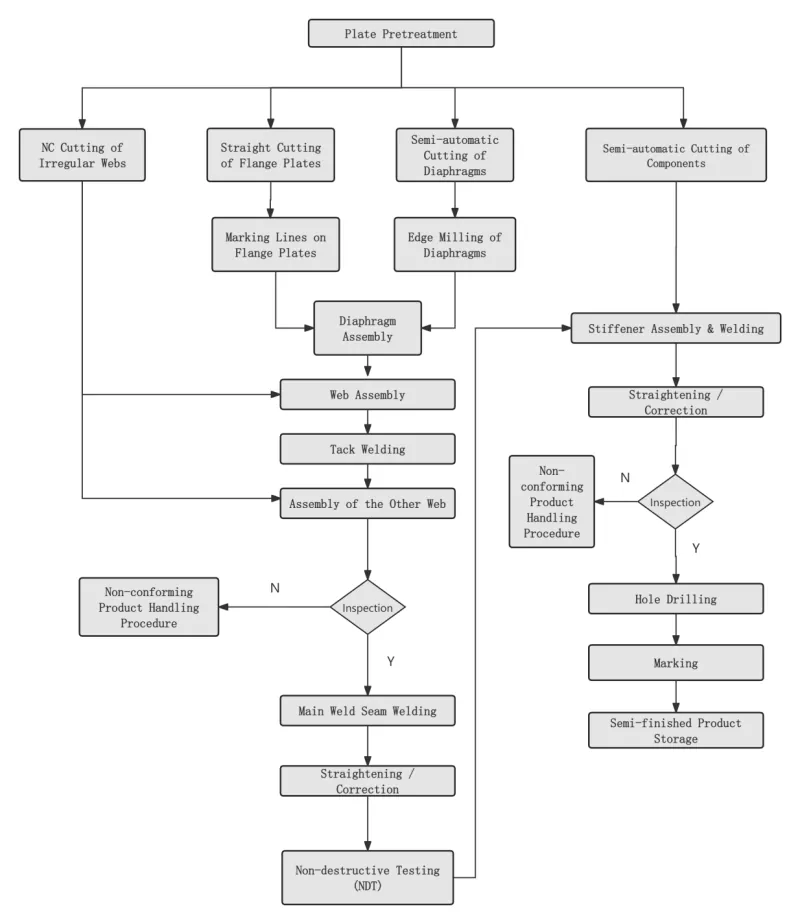
Ⅱ. કી પ્રક્રિયા
|
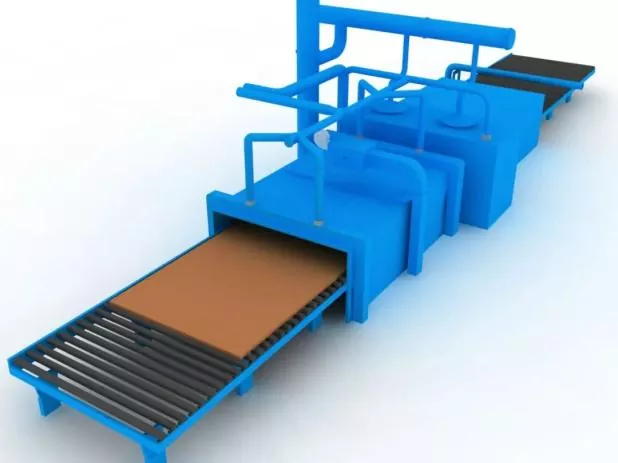
પગલું 1 સ્ટીલ પ્લેટ સરફેસ પ્રીટ્રીટમેન્ટ |
સ્ટીલ પ્લેટ બ્લેન્કિંગ પહેલાં ડિઝાઇન અથવા પ્રક્રિયા જરૂરિયાતો અનુસાર હાથ ધરવામાં. |
|
|
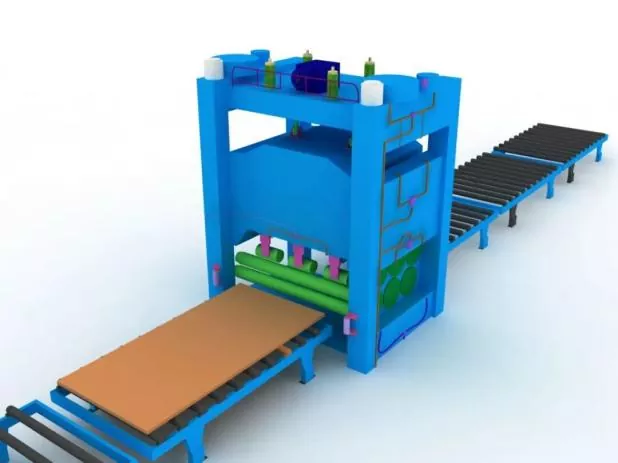
પગલું 2 સ્ટીલ પ્લેટને સીધી કરવી |
સ્ટીલ પ્લેટની પ્રી-ટ્રીટમેન્ટ પછી એકંદરે સ્ટ્રેટનિંગ કરવામાં આવશે જેથી બ્લેન્કિંગ સચોટતા સુનિશ્ચિત થાય અને સ્ટીલ પ્લેટના આંતરિક અવશેષ તણાવને દૂર કરવામાં આવે. |
|
|
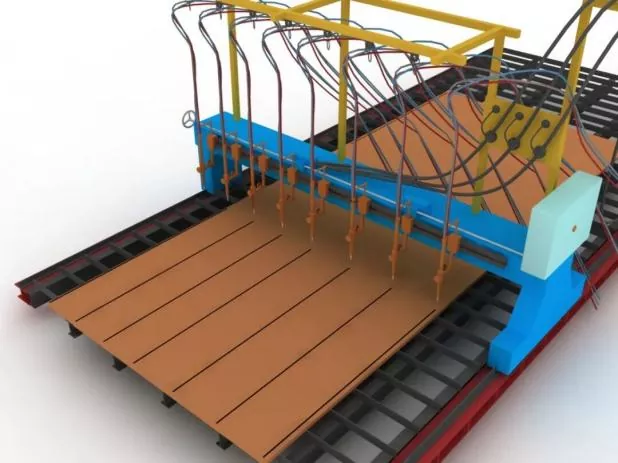
પગલું 3 ભાગોને કાપવા અને ખાલી કરવા |
કાપતા પહેલા, કટીંગ મશીનને સમાયોજિત કરો, નોઝલ મોડેલની પુષ્ટિ કરો અને હવાના દબાણની સ્થિરતા તપાસો. |
|
|
કટીંગ દરમિયાન, સ્ટીલ પ્લેટની કટીંગ સીમને પહેલા પહેલાથી ગરમ કરો અને કટીંગ સ્પીડને સખત રીતે નિયંત્રિત કરો. |
||
|
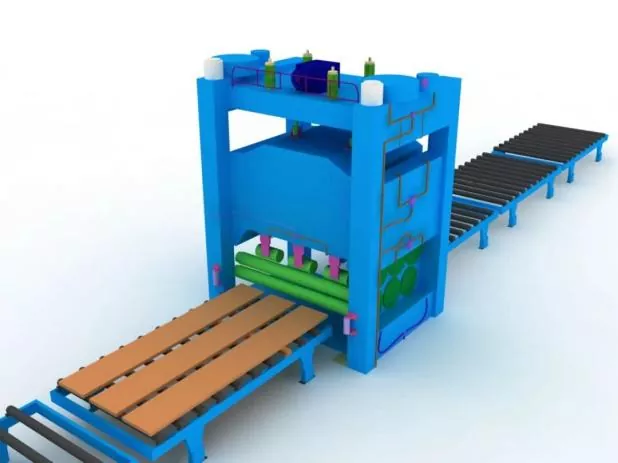
પગલું 4 ભાગોનું ગૌણ સીધું કરવું |
એસેમ્બલી ચોકસાઈની ખાતરી કરવા અને સ્ટીલ પ્લેટોના આંતરિક શેષ તણાવને ઘટાડવા માટે સ્ટીલ પ્લેટ બ્લેન્કિંગ પછી કરવામાં આવે છે. |
|
|
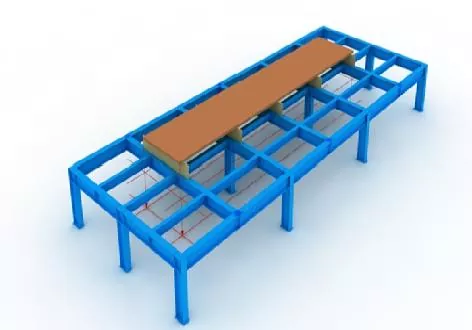
પગલું 5 જીગ્સ અને લેઆઉટ લાઇનનું સેટિંગ |
એસેમ્બલી પહેલાં, લેઆઉટ લાઇન અને જીગ્સ પ્રથમ સેટ કરવામાં આવશે. |
|
|
જિગ ઇન્સ્ટોલેશન દરમિયાન, ટોચના ઓપનિંગનું આડું સ્તર સુનિશ્ચિત કરવું આવશ્યક છે, અને પૂરતી કઠોરતા અને શક્તિની ખાતરી આપવામાં આવશે. |
||
|
તમામ જીગ્સ અને લેઆઉટ લાઇન્સ નિયુક્ત કર્મચારીઓ દ્વારા નિરીક્ષણ અને મંજૂર કર્યા પછી જ ઉપયોગમાં લઈ શકાય છે. |
||
|
પગલું 6 લોઅર પેનલ પોઝિશનિંગ |
પ્લમ્બ બોબ અને લેઆઉટ લાઇન દ્વારા ચોક્કસ રીતે સ્થિત. |
|
|
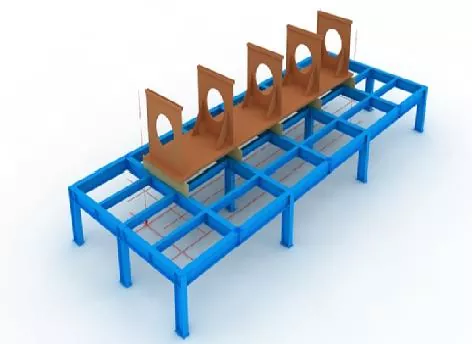
પગલું 7 ડાયાફ્રેમ એસેમ્બલી |
ડાયાફ્રેમના એસેમ્બલી પહેલા, નીચેની પેનલ પર પોઝિશનિંગ લાઇનને ચિહ્નિત કરો અને ગ્રાઇન્ડીંગ વ્હીલ વડે લીટીઓની બંને બાજુએ તરતા કાટને દૂર કરો. |
|
|
ડાયાફ્રેમ્સ ઉભા થયા પછી, ટેક વેલ્ડીંગ દ્વારા તેને ઠીક કરો. |
||
|
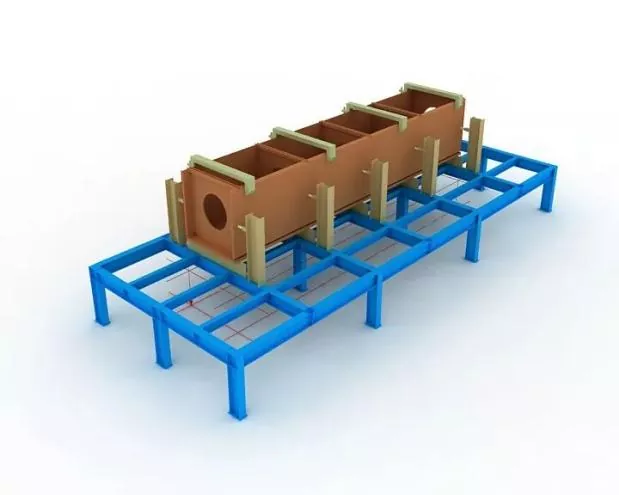
પગલું 8 વેબ એસેમ્બલી |
વેબ એસેમ્બલ અને ક્વોલિફાય થયા પછી, તેને ડાયાફ્રેમ સામે જેક વડે ચુસ્તપણે જેક કરો, પછી ટેક વેલ્ડીંગ દ્વારા તેને ઠીક કરો.
|
|
|
પગલું 9 અપર પેનલ એસેમ્બલી |
પ્લમ્બ બોબ વડે ઉપલા પેનલની ચોક્કસ સ્થિતિ પૂર્ણ કરો, પછી ટેક વેલ્ડીંગ દ્વારા ઠીક કરો. |
|
|
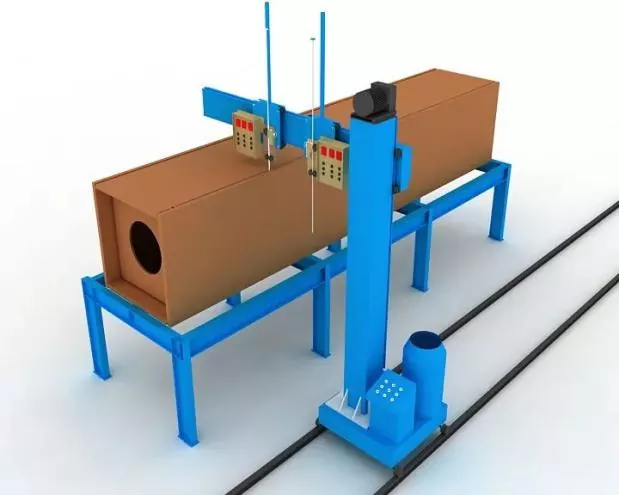
પગલું 10 ડાયાફ્રેમ ઇલેક્ટ્રોસ્લેગ વેલ્ડીંગ |
ડાયાફ્રેમ્સ માટે સિંગલ-સાઇડ ઇલેક્ટ્રોસ્લેગ વેલ્ડીંગ અપનાવવામાં આવે છે. |
|
|
વેલ્ડીંગ દરમિયાન ઈલેક્ટ્રોસ્લેગ વેલ્ડીંગ હોલ્સના ઉપરના અને નીચેના ભાગમાં ચાપ શરૂ કરવા અને બુઝાવવા માટે કોપર સ્લીવ્સ ઇન્સ્ટોલ કરવા જોઈએ. |
||
|
વેલ્ડીંગની સમગ્ર પ્રક્રિયા દરમિયાન વેલ્ડીંગ કરંટ અને વોલ્ટેજને સખત રીતે નિયંત્રિત કરવામાં આવશે અને વેબ પર ઈલેક્ટ્રોસ્લેગ વેલ્ડીંગ વિસ્તારના રંગ પરિવર્તનનું અવલોકન કરવા પર ધ્યાન આપવામાં આવશે. |
||
|
પગલું 11 એકંદરે નિરીક્ષણ |
નિરીક્ષણ દરમિયાન, ઘટકની લંબાઈ, ત્રાંસા પરિમાણો અને અંતિમ વિભાગના પરિમાણો ડિઝાઇન અને સ્પષ્ટીકરણની આવશ્યકતાઓને પૂર્ણ કરે છે કે કેમ તે તપાસવા પર ધ્યાન કેન્દ્રિત કરો અને સહિષ્ણુતાની બહારના તમામ ભાગોને ઠીક કરો. |
|
|
પગલું 12 મિલિંગ સમાપ્ત કરો |
એસેમ્બલી અને વેલ્ડીંગ પછી અંતિમ ચહેરાને મિલ કરો. |
|
|
સભ્યોની લેવલનેસ અને એન્ડ ફેસ અને મિલિંગ કટર વચ્ચેની સમાનતાની બાંયધરી આપો. |
||
|
પગલું 13 સેન્ડ બ્લાસ્ટિંગ અને રસ્ટ દૂર કરવું |
વેલ્ડીંગ પછી જરૂર મુજબ રેતીના બ્લાસ્ટિંગ દ્વારા કાટને સંપૂર્ણ રીતે દૂર કરો, પછી કોટિંગ બાંધકામમાં સ્થાનાંતરિત કરો. |
|



Ⅲ એસેમ્બલી, પોઝિશનિંગ અને વેલ્ડીંગ માટે વિશિષ્ટતાઓ
|
એસેમ્બલી ચોકસાઈ |
એસેમ્બલી દરમિયાન: ● વેલ્ડિંગ વિકૃતિને નિયંત્રિત કરવા માટે યોગ્ય નિયંત્રણો અપનાવવામાં આવશે. ● વેલ્ડિંગ સંકોચન ભથ્થાં અને વાજબી વિપરીત વિરૂપતા ઘટકોના પરિમાણોને નિયંત્રિત કરવા અને યોગ્ય આકારની ખાતરી કરવા માટે આરક્ષિત રહેશે. |
|
વેલ્ડેડ કનેક્શન્સના ફેબ્રિકેશન અને એસેમ્બલી માટે અનુમતિપાત્ર વિચલનો, તેમજ માળખાકીય ઘટકોની પરિમાણીય સહિષ્ણુતા, સ્ટીલ સ્ટ્રક્ચર્સ (GB 50205) ની બાંધકામ ગુણવત્તાની સ્વીકૃતિ માટે કોડની આવશ્યકતાઓનું પાલન કરશે. |
|
|
એસેમ્બલી પોઝિશનિંગ વેલ્ડીંગ |
તેનો અમલ અર્ધ-સ્વચાલિત સોલિડ વાયર ગેસ મેટલ આર્ક વેલ્ડીંગ (GMAW) દ્વારા કરવામાં આવશે. |
|
વેલ્ડર |
એસેમ્બલી ટેક વેલ્ડીંગમાં રોકાયેલા વેલ્ડરો પાસે બિલ્ડીંગ સ્ટીલ સ્ટ્રક્ચર્સ (JGJ81) ના વેલ્ડીંગ માટે ટેકનિકલ સ્પેસિફિકેશનમાં ઉલ્લેખિત અનુરૂપ લાયકાત પ્રમાણપત્રો હોવા જોઈએ. |
|
ટેક વેલ્ડ્સની સ્થિતિ |
ટેક વેલ્ડ્સની સ્થિતિ: ટેક વેલ્ડ્સ ઔપચારિક વેલ્ડ્સની શરૂઆત અને અંતને ટાળવા જોઈએ, અને તેને ખૂણા, કિનારી, છેડા અને માળખાકીય મજબૂતાઈ અને કારીગરીની ખામીઓ માટે સંવેદનશીલ અન્ય મહત્વપૂર્ણ વિસ્તારોમાં મૂકવામાં આવશે નહીં. |
|
ટી-જોઇન્ટ્સ માટે, ટેક વેલ્ડીંગ: બંને બાજુ સમપ્રમાણરીતે હાથ ધરવામાં આવશે; તે દરમિયાન, ગ્રુવની અંદર ટેક વેલ્ડીંગ શક્ય તેટલું ટાળવું જોઈએ. સંપૂર્ણ ઘૂંસપેંઠ ગ્રુવ વેલ્ડીંગ માટે: બેક ગોગીંગ માટે ગ્રુવ પર ટેક વેલ્ડીંગ કરવામાં આવશે, દા.ત., બેક ગોગીંગ. |
|
|
વેલ્ડીંગ બેકિંગ પ્લેટની એસેમ્બલી અને વેલ્ડીંગની સ્થિતિ તેમજ રન-ઓન અને રન-ઓફ પ્લેટો સંબંધિત ધોરણોનું પાલન કરે છે. |
|
|
વેલ્ડીંગ સામગ્રી |
એસેમ્બલી અને ટેક વેલ્ડીંગ માટે વપરાતી વેલ્ડીંગ સામગ્રી ઔપચારિક વેલ્ડીંગ સાથે સુસંગત હોવી જોઈએ, એટલે કે, સત્તાવાર વેલ્ડીંગની જેમ જ વેલ્ડીંગ સામગ્રી અપનાવવામાં આવશે. |
|
ઉચ્ચ-શક્તિવાળા સ્ટીલ અને ઓછી-શક્તિવાળા સ્ટીલ વચ્ચેના એસેમ્બલી વેલ્ડીંગ માટે, વેલ્ડીંગ સામગ્રી ઓછી-શક્તિવાળા સ્ટીલના ગ્રેડ અનુસાર પસંદ કરવી જોઈએ. |
સંબંધિત સમાચાર
- Eihe સ્ટીલ સ્ટ્રક્ચર તરફથી રાષ્ટ્રીય દિવસની શુભેચ્છાઓ
- સફળ પ્રથમ હોસ્ટિંગ! Eihe સ્ટીલ દ્વારા હાથ ધરવામાં આવેલ એશિયા પેસિફિક મોરોક્કો પ્રોજેક્ટ
- લાયકાત નવીકરણ મંજૂર! Eihe વૈશ્વિક માર્કેટ ફૂટપ્રિન્ટને સતત વિસ્તરે છે
- એરપોર્ટ અને સ્ટેશનો માટે EHSS સ્ટીલ સ્ટ્રક્ચર ડિલિવરી
- વૈશ્વિક વિકાસ પર ધ્યાન કેન્દ્રિત કરો: શેનડોંગ સ્ટીલ સ્ટ્રક્ચર ઇન્ડસ્ટ્રી એસોસિએશન સફળતાપૂર્વક ઔદ્યોગિક આંતરરાષ્ટ્રીયકરણ પર અનુભવ વિનિમય પરિષદ યોજે છે
- EHSSએ સંપૂર્ણ સફળતા સાથે ક્વિન્ગડાઓમાં 8મી શેનડોંગ સ્ટીલ સ્ટ્રક્ચર ઉચ્ચ-ગુણવત્તા વિકાસ મંચ અને 2026 SSSIA વાર્ષિક પરિષદનું સંપૂર્ણ આયોજન કર્યું
મને એક સંદેશ આપો